
咨询热线:13544824314
咨询热线:13544824314

东莞市浩聚五金有限公司
联系人:黄小姐
手机:13544824314
联系人:廖先生
手机:13380341279
联系人:黄先生
手机:13159327868
手机:15362827314
电话:0769-82252779
传真:0769-82252779
Q Q:380730888
网址:www.dghaoju.com
地址:广东省东莞市桥头镇桥新西一路10号10号楼201室
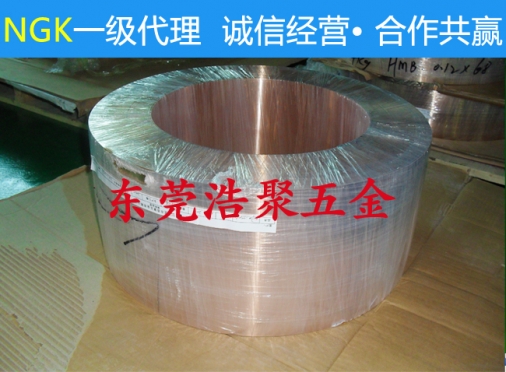
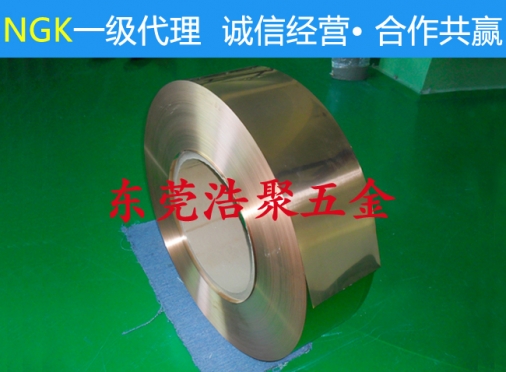
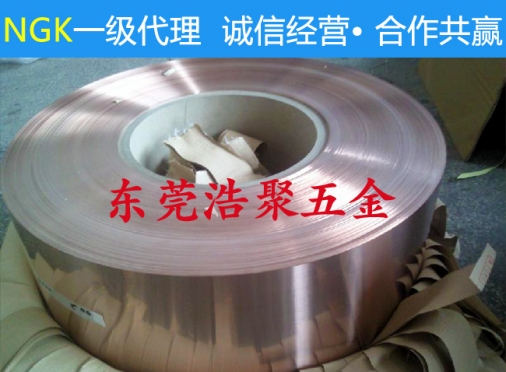
NGK铍铜凭借高弹性、高导电、耐疲劳的特性,大量用于连接器弹片、精弹性构件。但铍铜材料本身对冷加工较为敏感,冲压折弯操作不当容易出现开裂、回弹、弹性不足等问题,加工时需要把控多项工艺要点。
首先需要优先选择合适的材料状态。NGK铍铜分为软态、半硬、预硬化等不同状态。时效硬化后的材料硬度高、韧性下降,**不适合直接做大角度折弯**,大折弯成型一般选用软态材料,折弯完成后再做时效处理;如果是小变形量的简易折弯,可选用预硬料。一旦选错材料状态,折弯转角位置容易出现微裂纹,直接影响零件使用寿命。
其次是金属纹路方向的把控。铍铜带材轧制形成纤维流向,折弯边线尽量与轧制纹路呈垂直方向。若折弯线平行于材料轧制方向,材料延展性变差,转角位置开裂风险显著上升。排版下料阶段就要规划好零件排布方向,同时尽量规避在折弯转角处设置冲孔、缺口,缺口位置会产生应力集中,折弯时沿着缺口发生撕裂。

模具设计方面,折弯圆角不能过小。NGK铍铜折弯内R建议不低于材料厚度的0.8倍,圆角太小会造成表层材料过度拉伸,产生隐性微裂纹。模具间隙需要匹配板材厚度,间隙过小会挤压刮伤材料表面,间隙偏大则回弹量难以控制。模具表面保持光洁,减少划伤,避免表面损伤成为后续疲劳失效的起点。
冲压折弯的速度与受力需要平稳控制。铍铜属于弹性合金,快速冲击式折弯容易产生应力突变,优先采用低速平稳成型。加工前材料要保持洁净,表面油污、氧化皮需要清理,防止压痕、黑点缺陷。同时提前测算回弹量,在模具上预留回弹补偿,保障折弯成型后的角度精度。
折弯成型后的工序同样关键。冷加工会引入残余应力,如需做时效硬化,要严格按照NGK铍铜标准温度与保温时间执行,温度过高会造成晶粒粗大,降低弹性与疲劳寿命。时效完成后缓慢冷却,减少变形,必要时增加去应力工序,降低后期使用中的弹性衰减风险。




 淘宝旺旺
